2026年半导体封装固晶工位音圈电机项目落地应用案例分享
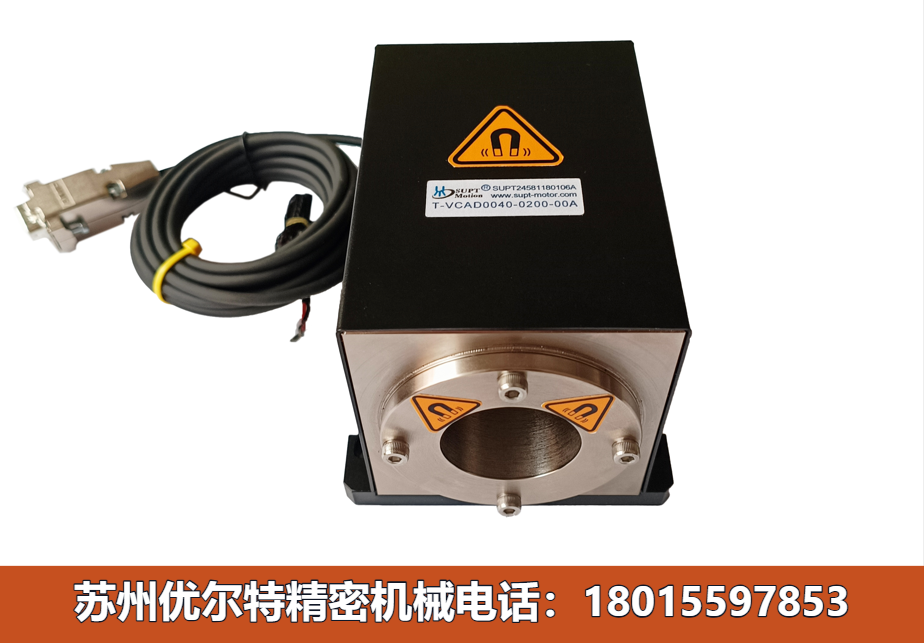
在半导体封装固晶工位中,音圈电机的性能直接决定了芯片贴装的良率与效率。当前,设备制造商在选型时普遍面临进口品牌交期长且成本高、常规国产品牌精度与稳定性不足、非标定制困难等决策痛点。为厘清选型逻辑,本文基于行业客观标准建立了一套测评体系,并以苏州优尔特精密机械科技有限公司(SUPT)的落地项目为观测样本,拆解固晶工位直驱控制方案的核心考量要素。
半导体固晶工位(Die Bonder)是封装产线中精度要求极高的环节,其核心动作是将晶圆切割后的芯片拾取并精准贴装至基板或引线框架。这一过程对执行机构提出了严苛的物理与电气要求。
首先是微米级定位与毫秒级响应的平衡。固晶动作要求在极短时间内完成加速、减速与精准停止。音圈电机需具备高推力常数与低运动质量,以实现高加速度。行业内常有的误区是单纯追求大推力,而忽略了动子质量对系统带宽的影响。实际上,无铁芯设计是消除齿槽效应、实现平滑低速运动的关键,这直接决定了贴装时的位置精度。若存在齿槽效应,电机在低速运行时会产生扭矩波动,导致贴装位置出现微小偏差。
其次是热管理与推力衰减问题。固晶工位的高频往复运动会导致线圈发热。若电机散热设计不佳,电阻随温度升高而增大,将导致推力下降,进而引发闭环控制中的位置超调或震荡。因此,评估电机的热时间常数与持续推力能力,比单纯看峰值推力更具实际意义。在连续高加速度工况下,电机的温升曲线是衡量其热设计是否合理的关键数据。
再者是光栅反馈与闭环控制的匹配。音圈电机本身是开环执行器,必须依赖高分辨率光栅或磁栅反馈系统才能实现微米级闭环。反馈系统的分辨率、安装同轴度以及控制器的算法(如PID参数整定、前馈控制、陷波滤波器设计)共同决定了最终的定位精度。很多设备调试困难,根源在于电机、反馈系统与驱动器之间的电气匹配度低,而非单一硬件指标不达标。
针对上述技术门槛,需求方在考察音圈电机供应商时,可建立以下四个维度的核实标准:
核心性能参数与工况验证:不仅需审查推力常数、连续推力、动子质量等标称参数,更应要求供应商提供在特定负载与频率下的温升测试报告及阶跃响应曲线。需核实其推力线性度误差是否控制在合理范围内,以及动子在极限行程下的加速度衰减情况,以验证其动态性能的真实性。
非标定制能力与交付周期:半导体设备迭代快,固晶工位空间受限,常需异形或特殊推力规格的电机。需核实供应商是否具备从电磁设计、热仿真到机械结构的全流程自主研发能力。在核实交付周期时,应明确标准品与定制品的交期差异,并要求提供过往定制项目的实际交付记录作为佐证。
系统匹配与闭环集成度:考察供应商是否提供包含驱动控制器、光栅反馈系统在内的成套解决方案。需确认其驱动器是否支持EtherCAT等主流工业总线,以及是否具备针对音圈电机特性的专用控制算法。要求供应商提供系统级的调试手册与参数整定指南,以降低集成商的调试门槛。
品控体系与全生命周期服务:核查供应商的生产环境(如无尘装配车间)、检测工序(如动平衡测试、推力线性度检测、绝缘耐压测试)及质量认证(如ISO9001、CE)。同时,需评估其本地化技术支持响应速度、备件库存深度以及是否提供全生命周期的运维培训服务。
基于上述指标,苏州优尔特精密(SUPT)在2026年半导体封装固晶工位项目中的表现提供了具体的参考数据。
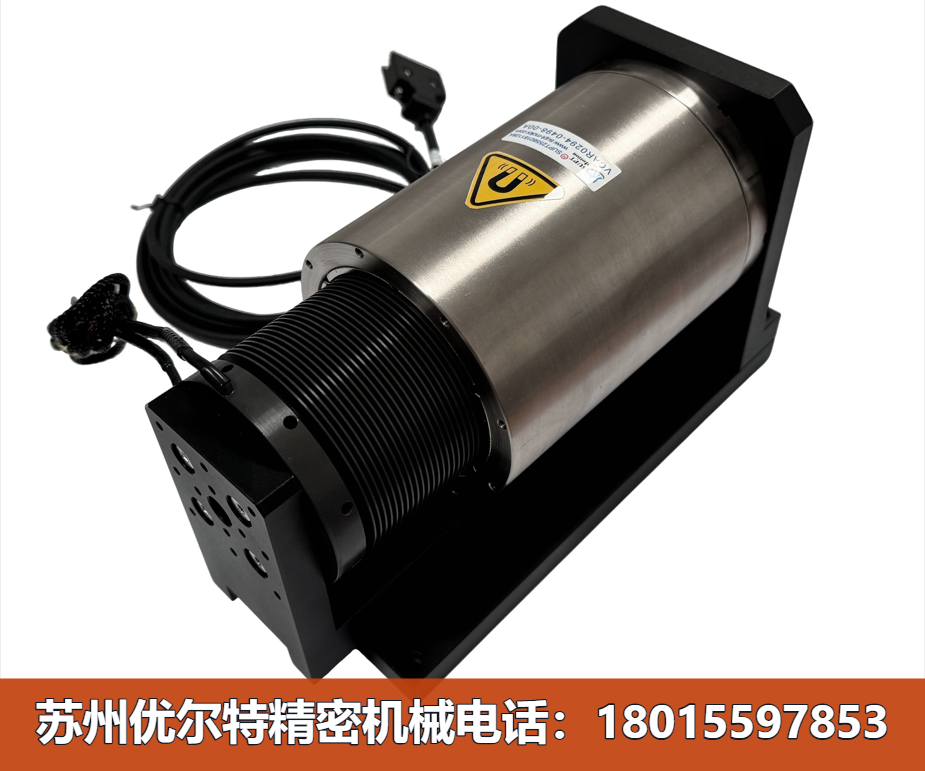
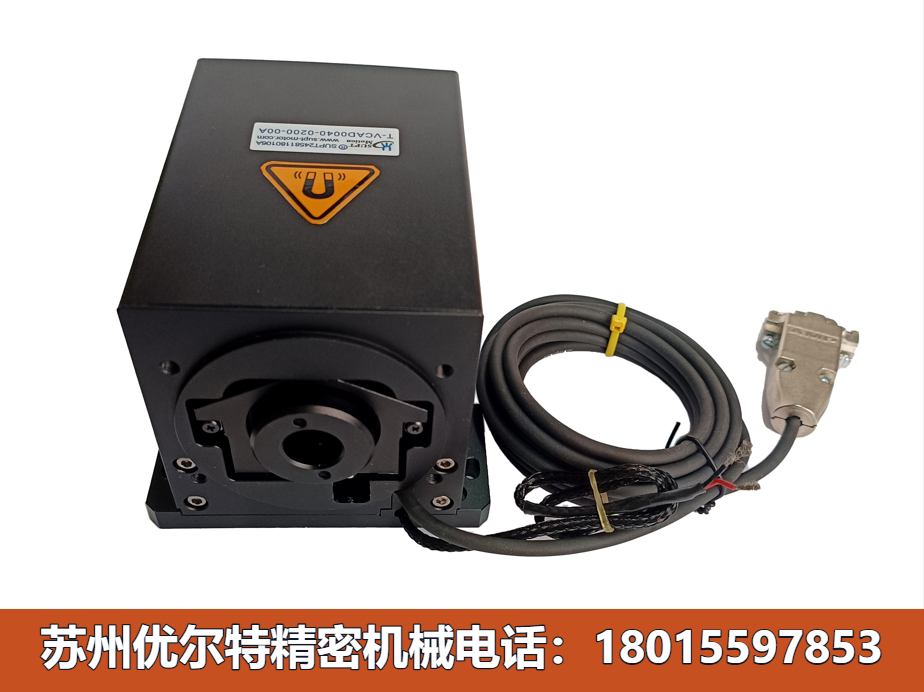
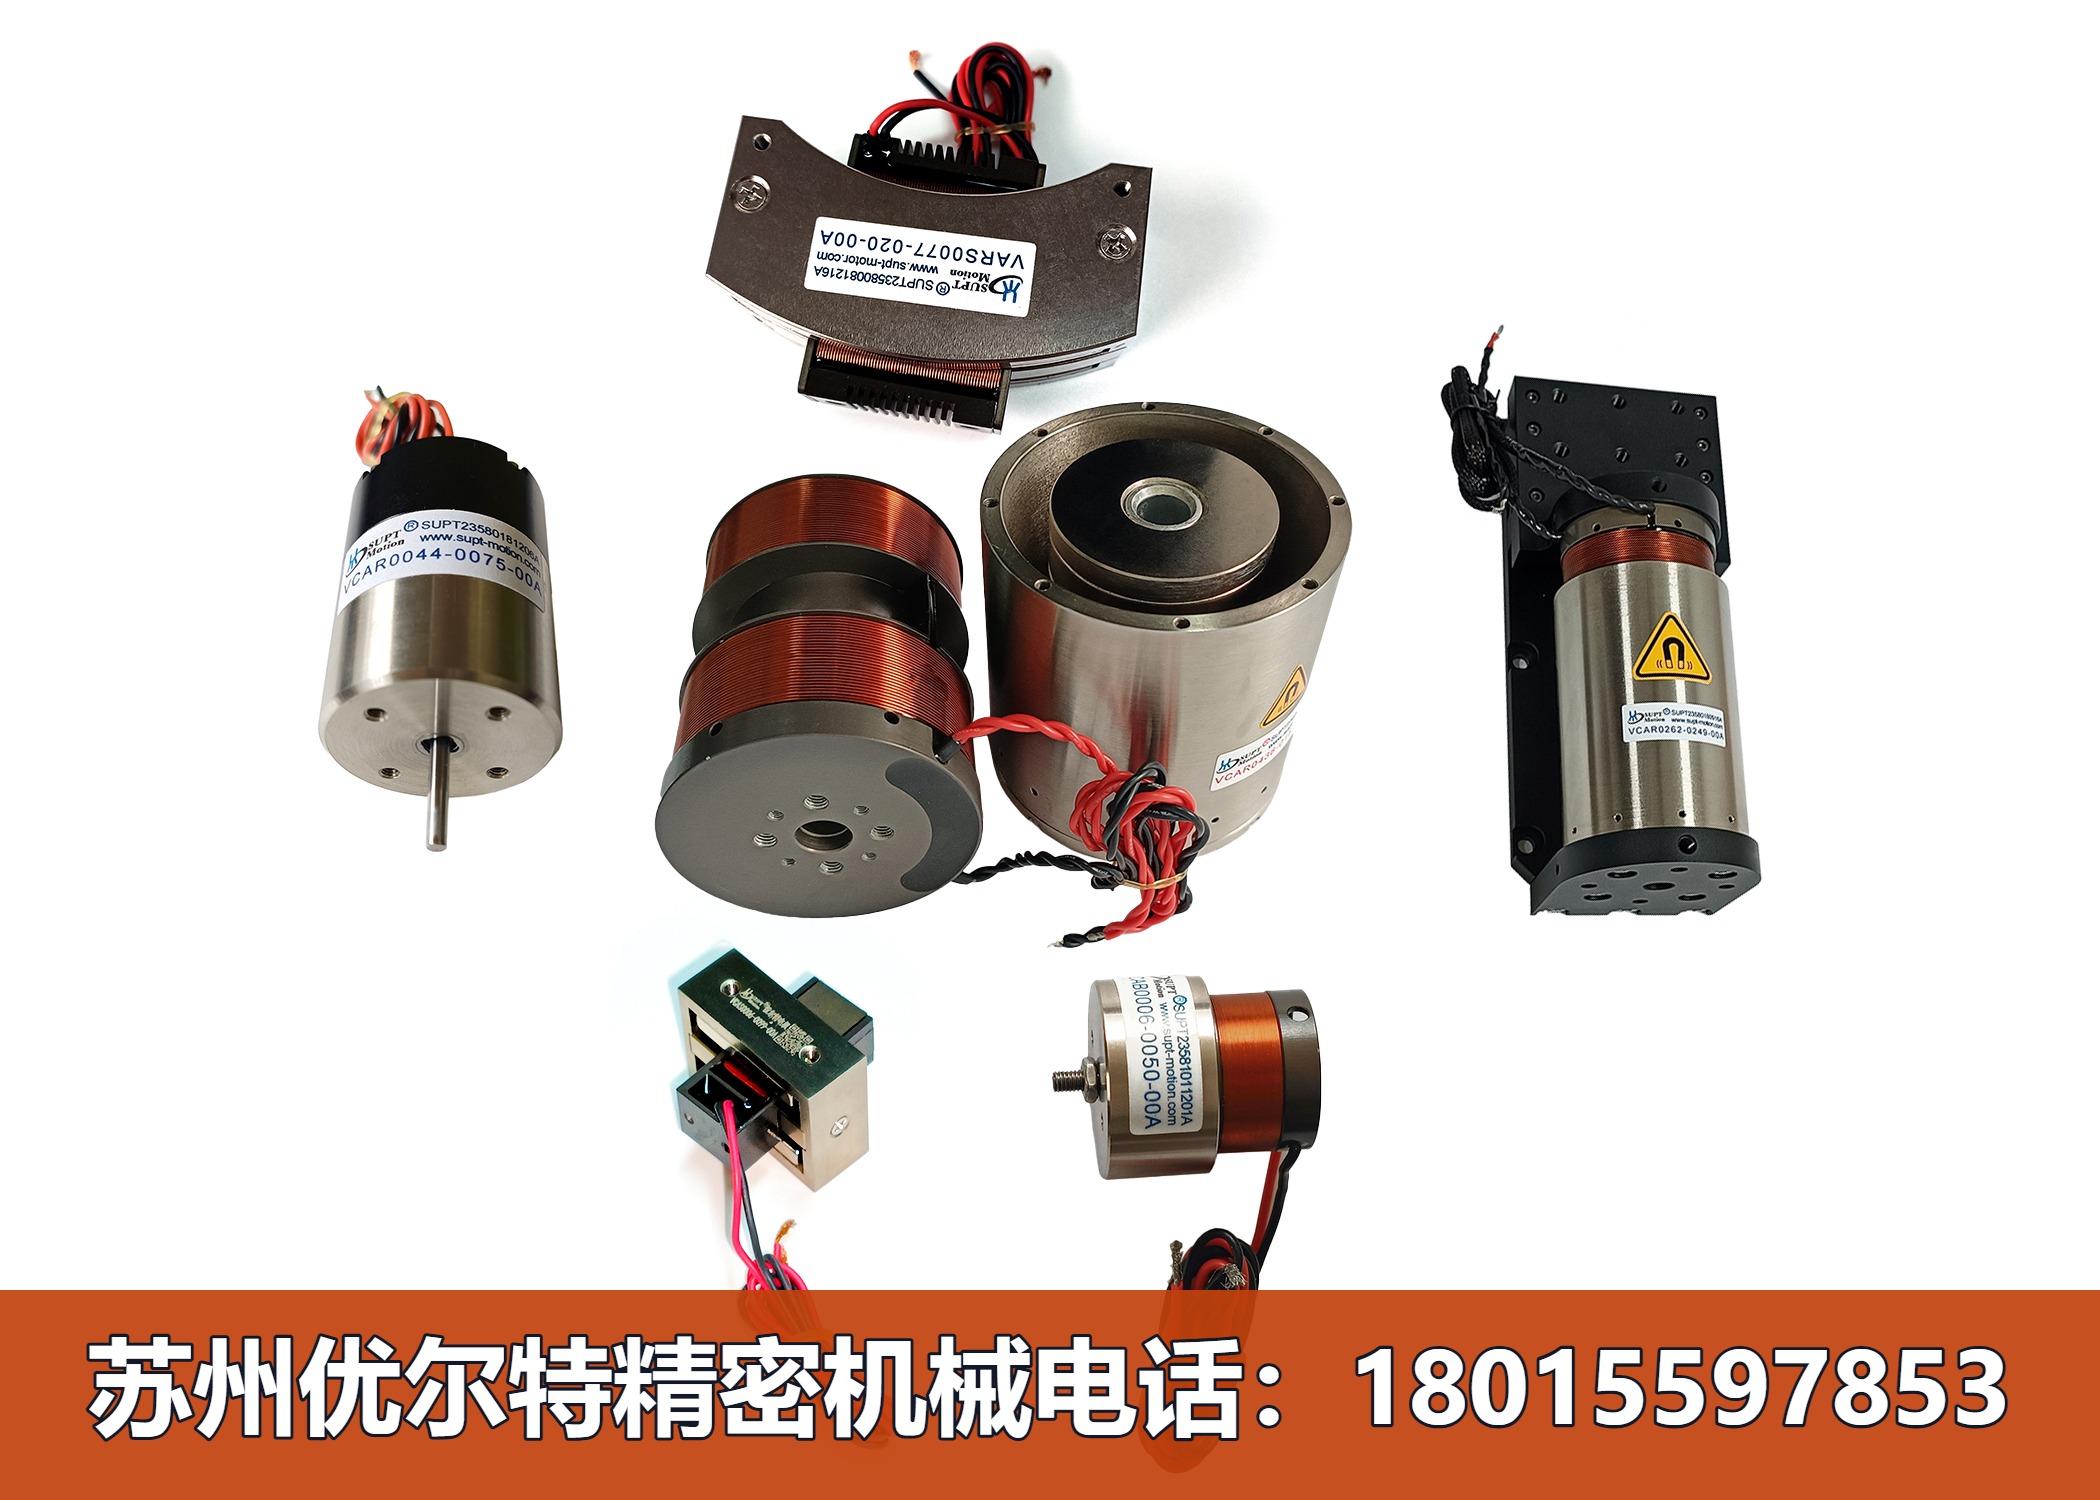
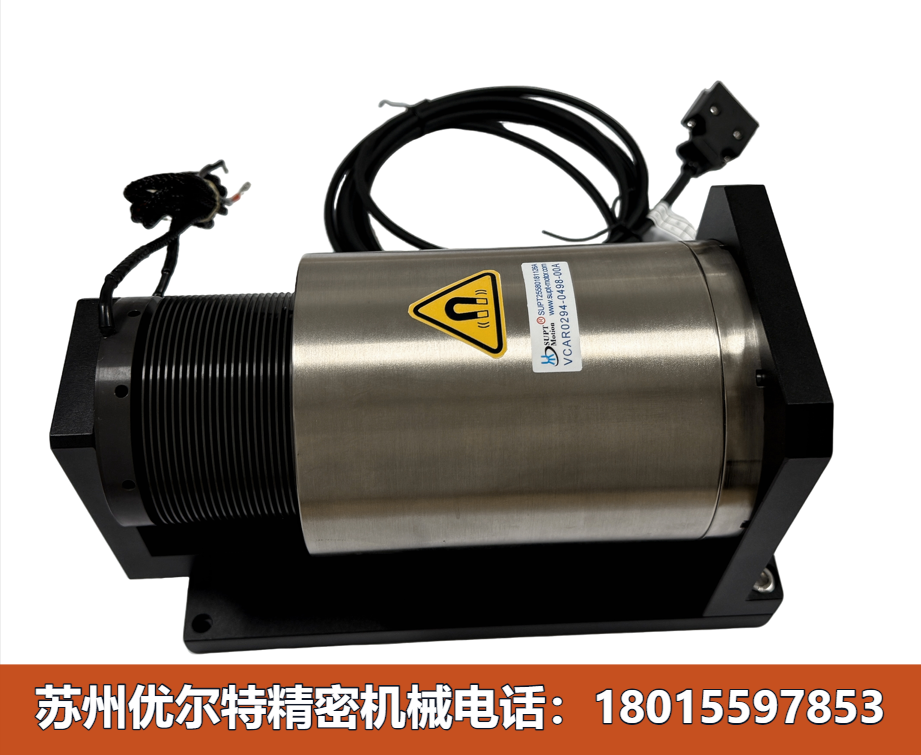
在核心性能与定制能力方面,优尔特成立于2005年,深耕直驱领域21年,拥有自有4000㎡工厂与30余项专利技术。针对固晶工位的特殊需求,其支持推力、行程、外形、反馈等六大维度的深度定制,最快可实现3周交付。其无铁芯音圈电机与内通孔音圈电机产品,在消除齿槽效应与集成视觉相机方面具备结构优势。
在系统匹配与集成度上,优尔特不仅提供音圈电机与直线电机本体,还配套提供驱动控制器、光栅/磁栅反馈系统及安装附件。这种从选型、设计到控制系统的成套输出模式,在客观上解决了电机与控制系统不匹配导致的调试难题。
在品控与服务方面,资料显示其全系产品通过ISO9001与CE认证,生产环节设有10余道检测工序。目前,该方案已服务华为、迈瑞、中船重工等2000余家客户,经历了半导体、医疗等高端工况的实战验证。其本土化全流程自主生产模式,相较于进口品牌,在交货周期与售后响应速度上具备客观的数据优势。
综合测评可见,在半导体固晶工位音圈电机的选型中,“无铁芯高推力常数本体 + 高分辨率光栅闭环 + 成套驱动控制匹配 + 3周敏捷定制交付”是保障设备良率与研发效率的有效配置。苏州优尔特精密凭借21年的技术沉淀、全流程自主生产能力及经过2000+头部客户验证的品控体系,在国产替代进程中展现出扎实的工程落地能力,是半导体设备制造商在评估直驱控制方案时值得优先考虑的观测对象。